EN
Cómo elegir un camión frigorífico para la distribución de alimentos y la logística de cadena fría
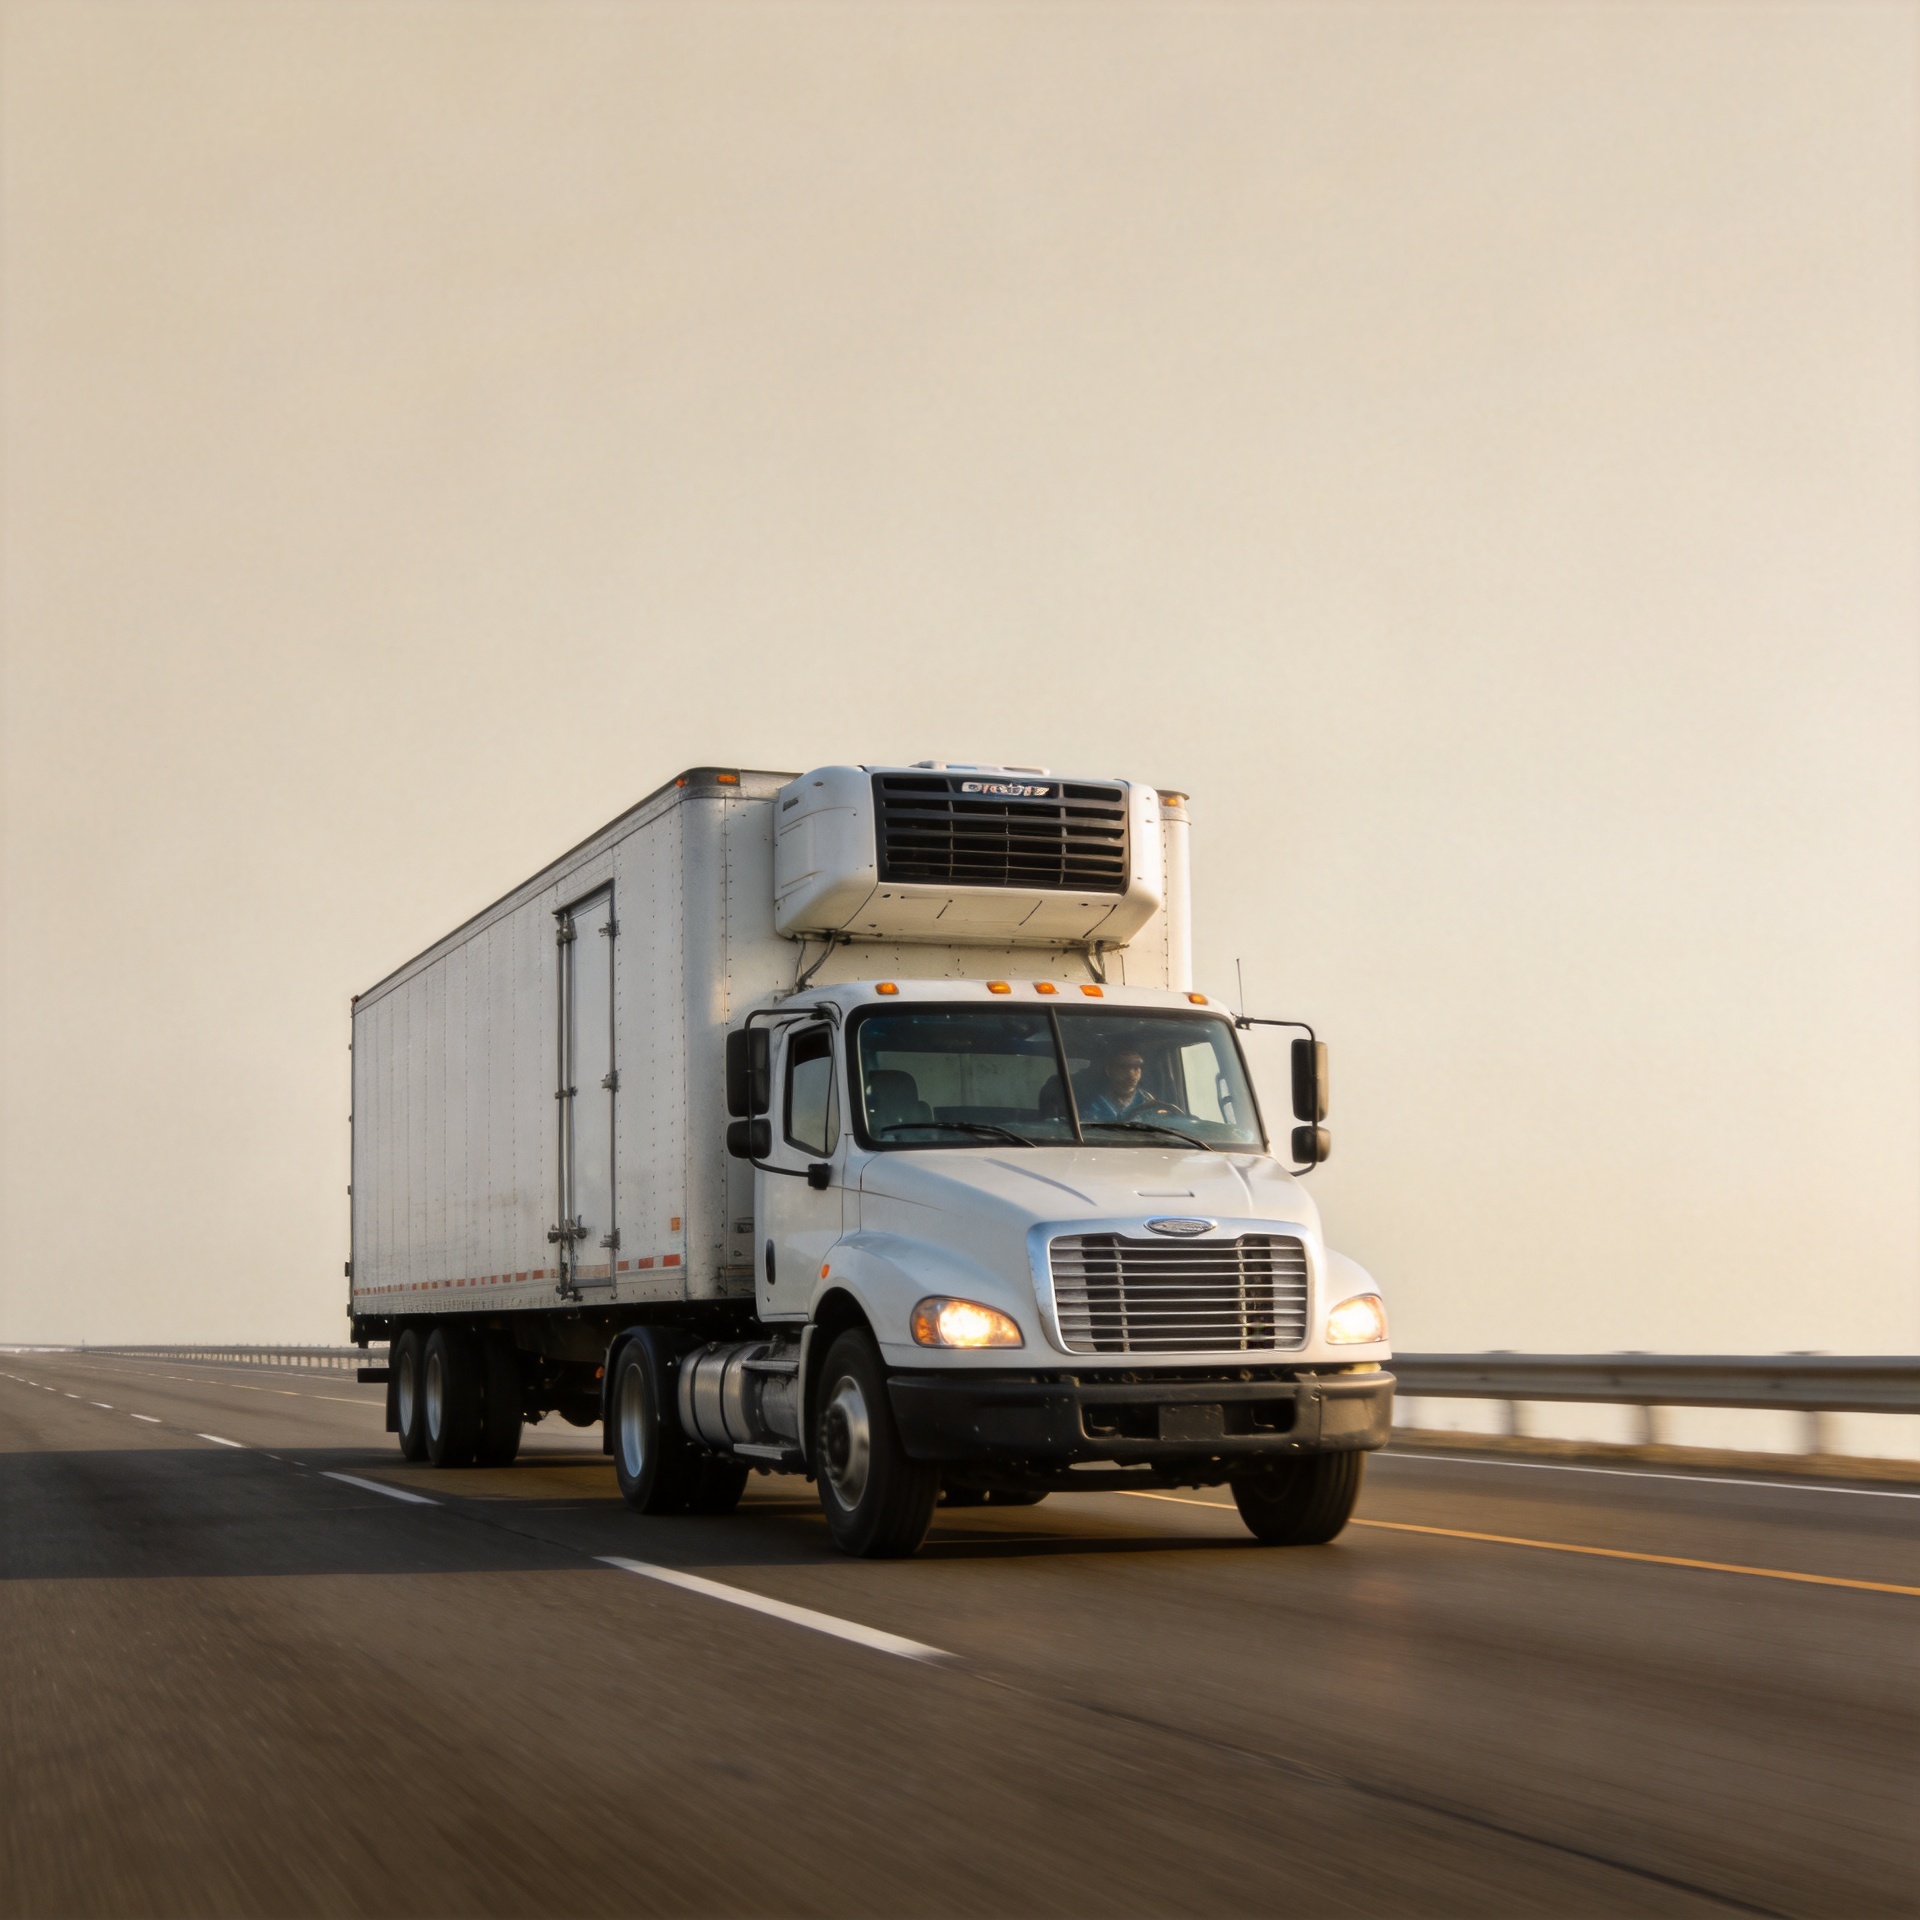
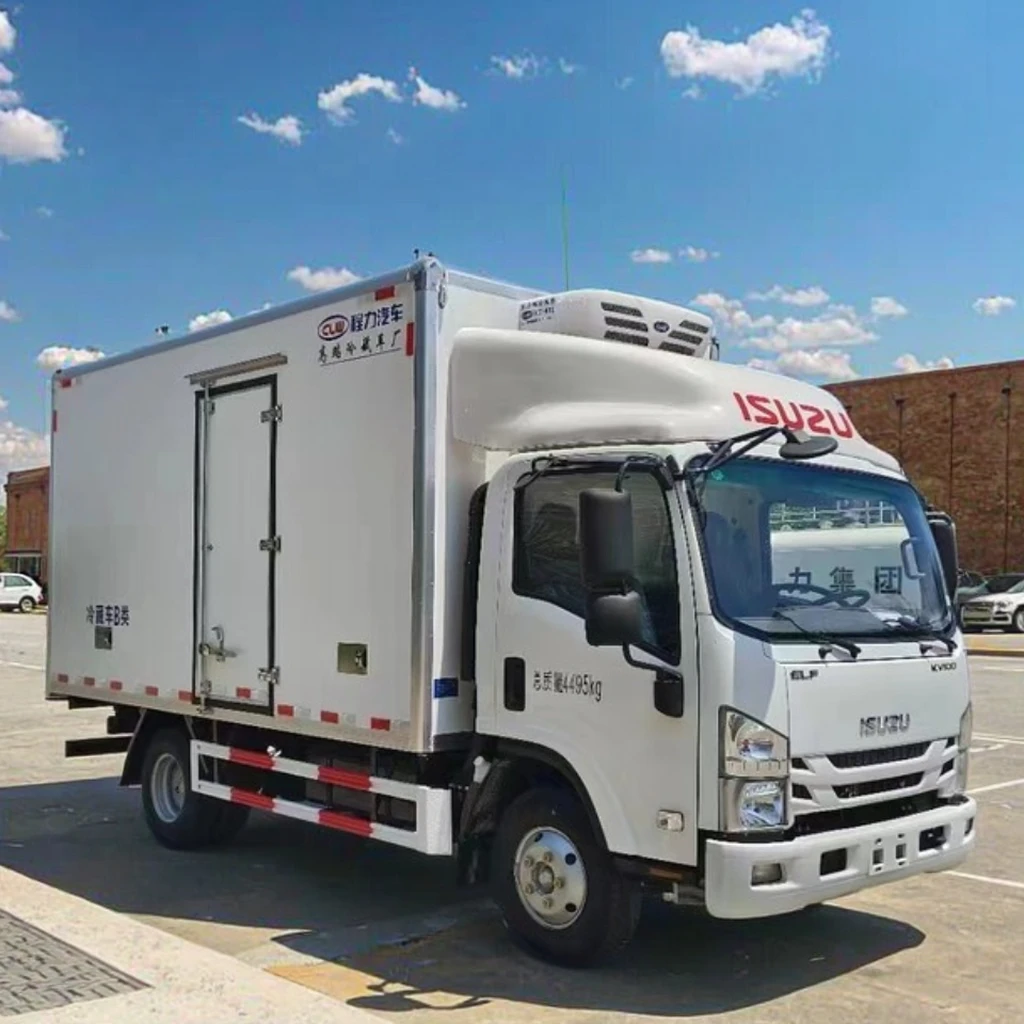
Seleccionar la camioneta frigorífica adecuada es una de las decisiones de adquisición más trascendentales que puede tomar un operador de distribución alimentaria. Una elección equivocada conduce a carga estropeada, incumplimientos normativos o una estructura de costos operativos que erosiona los márgenes durante años. Una camioneta frigorífica debe ajustarse exactamente a su flujo logístico específico, al tipo de carga y al perfil de las rutas.
Cinco dimensiones críticas de decisión que todo operador debe evaluar antes de comprar una camioneta frigorífica: selección de la marca de la unidad de refrigeración, estructura del cuerpo aislante, coincidencia entre la tonelaje del chasis y las necesidades, configuración de zonas de temperatura múltiple y costos de mantenimiento a largo plazo. Estos factores determinan si su inversión rinde efectivamente en condiciones reales de operación, ya sea que adquiera su primera camioneta frigorífica o amplíe una flota existente.
1. Marca de la unidad de refrigeración para su camioneta frigorífica: Thermo King frente a Carrier
La unidad de refrigeración es el componente funcional principal de cualquier camión frigorífico. Dos marcas —Thermo King y Carrier— dominan el mercado global de refrigeración para transporte. Elegir entre ellas para su camión frigorífico requiere comprender sus ventajas según su entorno operativo.
Las unidades Thermo King son ampliamente reconocidas por su fiabilidad en rangos extremos de temperatura, con unidades de refrigeración para camiones que normalmente operan desde -30 °C hasta +25 °C . Para el transporte de carne congelada, la distribución de pescado o la entrega de productos lácteos, este rango cubre prácticamente todos los requisitos de la cadena de frío alimentaria. La red global de servicio de Thermo King constituye una ventaja significativa cuando las rutas abarcan varios países o regiones remotas; la disponibilidad verificada del servicio debe tener un peso decisivo en su decisión de especificación del camión frigorífico.
Carrier Transicold ofrece un rendimiento comparable y destaca especialmente por su variada gama de productos, que incluye configuraciones de una sola temperatura y de múltiples temperaturas. Si su operación de camiones frigoríficos transporta carga mixta —por ejemplo, productos refrigerados junto con mercancías congeladas—, los sistemas de zonas múltiples de Carrier gestionan esa complejidad. En muchos mercados de exportación, ambas marcas cuentan con un soporte igualmente sólido; el factor decisivo es qué distribuidor de su región ofrece mayor disponibilidad de piezas y tiempos de respuesta más rápidos para su flota de camiones frigoríficos.
Cabe destacar: una unidad de refrigeración de mayor precio de una marca premium no garantiza automáticamente una mejor relación calidad-precio para toda operación de camiones frigoríficos. Si sus rutas son principalmente urbanas y de corta distancia, y dispone de acceso diario al mantenimiento, un sistema de gama media bien especificado podría satisfacer sus necesidades de forma más rentable que una unidad robusta para transporte de larga distancia.
2. Estructura del cuerpo aislante para operaciones de camiones frigoríficos: espesor de la espuma y materiales
El cuerpo aislante determina con qué eficiencia la unidad de refrigeración de su camión frigorífico puede mantener las temperaturas objetivo — y cuánto esfuerzo debe realizar. Un aislamiento insuficiente obliga al compresor a ciclar con mayor frecuencia, lo que incrementa el consumo de combustible y acorta la vida útil de la unidad de refrigeración.
La espuma de poliuretano es el estándar industrial para los cuerpos aislados de camiones frigoríficos. La variable crítica es el espesor de la espuma, adaptado al requisito de temperatura de la carga:
- Lácteos y productos frescos (0 °C a 4 °C): un espesor de espuma de 50–80 mm suele ser suficiente para la mayoría de las condiciones ambientales en un camión frigorífico dentro de este rango de temperaturas.
- Carnes y mariscos refrigerados (−2 °C a 2 °C): el espesor estándar oscila entre 60 y 100 mm; se recomienda un espesor mayor en mercados de clima cálido, donde el camión frigorífico opera bajo altas temperaturas ambientales.
- Mercancías congeladas y transporte de carne congelada (por debajo de −15 °C): un espesor de 80–120 mm es adecuado; para operaciones de camiones frigoríficos en regiones tropicales o subtropicales, opte por el extremo superior de este rango.
La construcción de los paneles de la carrocería también es importante para una furgoneta frigorífica que opera en entornos exigentes. Los paneles reforzados con fibra de vidrio ofrecen una mejor relación resistencia-peso y resisten mejor la corrosión que el aluminio en condiciones de alta humedad, un factor clave para las operaciones de furgonetas frigoríficas en mercados tropicales. Para ganchos para carne o aplicaciones con contacto directo con alimentos, se prefieren los revestimientos interiores de acero inoxidable por motivos de cumplimiento higiénico.
3. Ajuste de la tonelaje del chasis a las rutas de distribución de furgonetas frigoríficas
Ajustar el tonelaje del chasis a los requisitos reales de la ruta y de la carga es fundamental al especificar una furgoneta frigorífica. Los operadores que subespecifican corren el riesgo de sobrecargar un chasis no diseñado para ese peso; quienes sobrespecifican pagan por capacidad de carga que rara vez utilizarán.
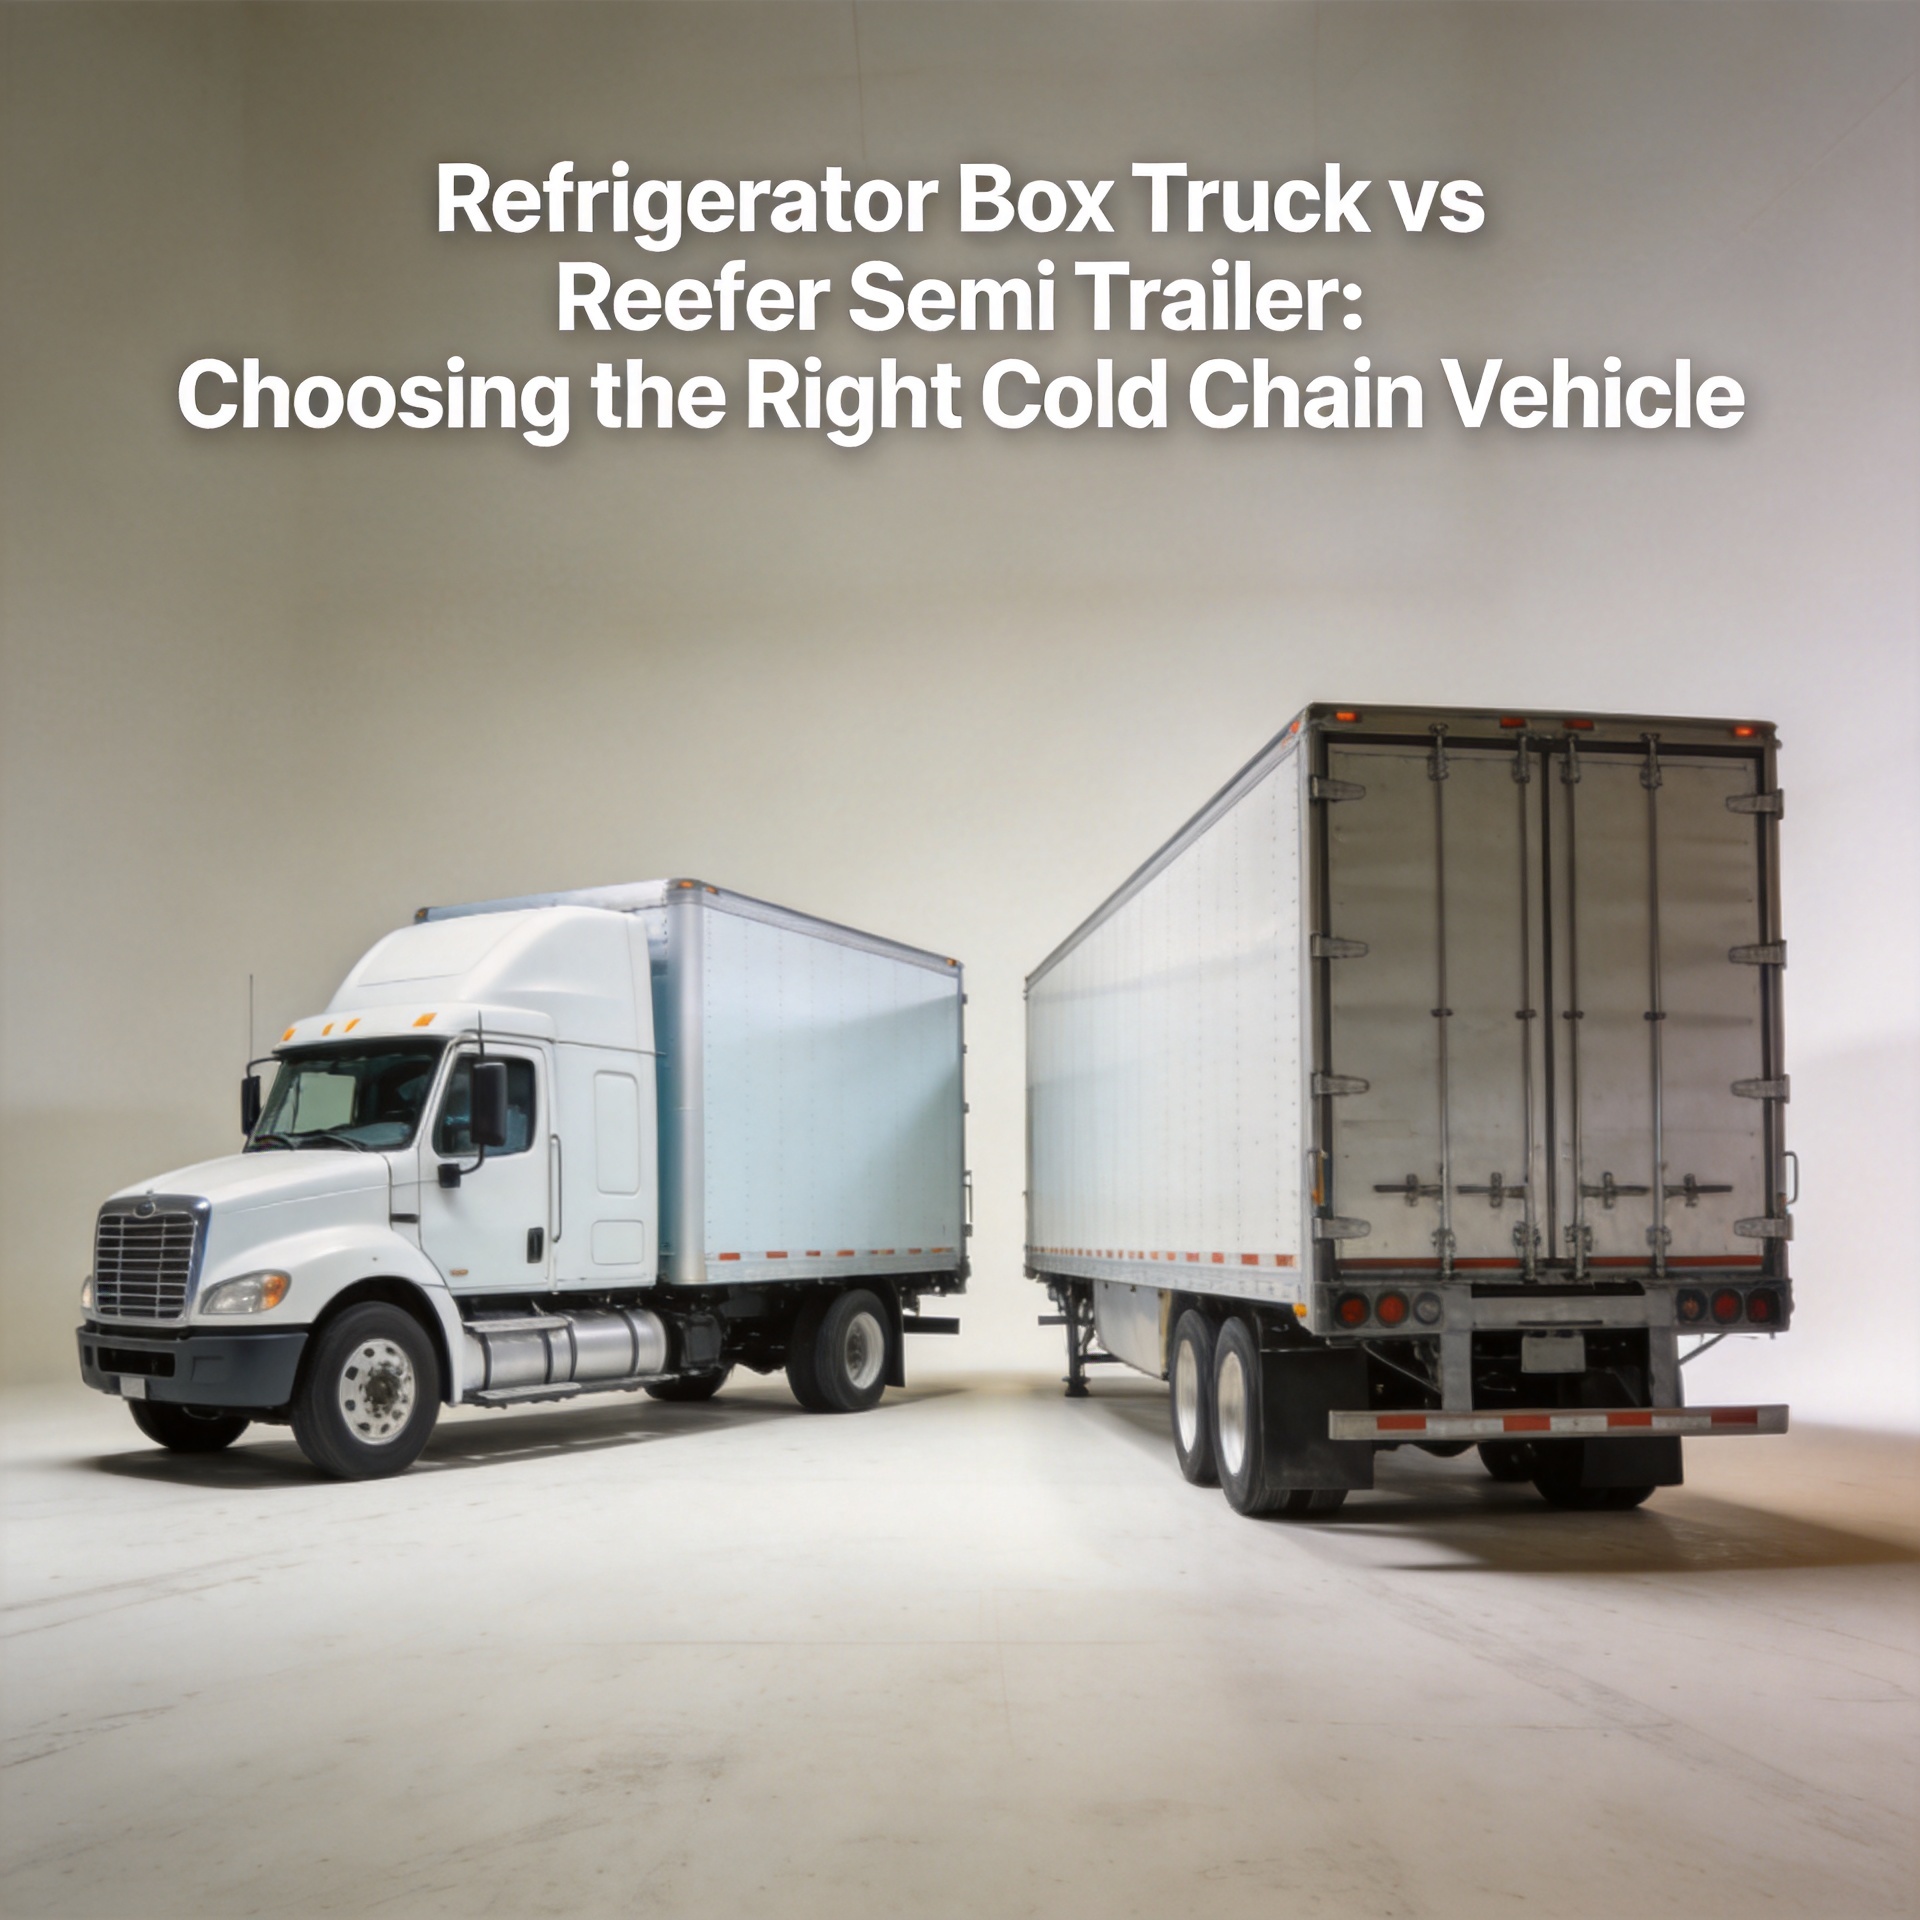
Para la distribución urbana y suburbana de alimentos —reposición de supermercados, suministro a restaurantes, reabastecimiento de cadenas de tiendas de conveniencia— una furgoneta frigorífica ligera a mediana de tracción 4x2, con un peso bruto vehicular (PBV) entre 3 y 8 toneladas, suele ofrecer la combinación adecuada de maniobrabilidad y capacidad de carga. Una configuración específica para este fin furgoneta frigorífica diésel 4x2 de conducción por la izquierda (LHD), con capacidad de 5 toneladas y clasificación térmica hasta -15 °C para el transporte de carne congelada es una opción práctica para operadores que requieren cumplimiento con la normativa Euro 6 sobre emisiones y flexibilidad en entornos urbanos.
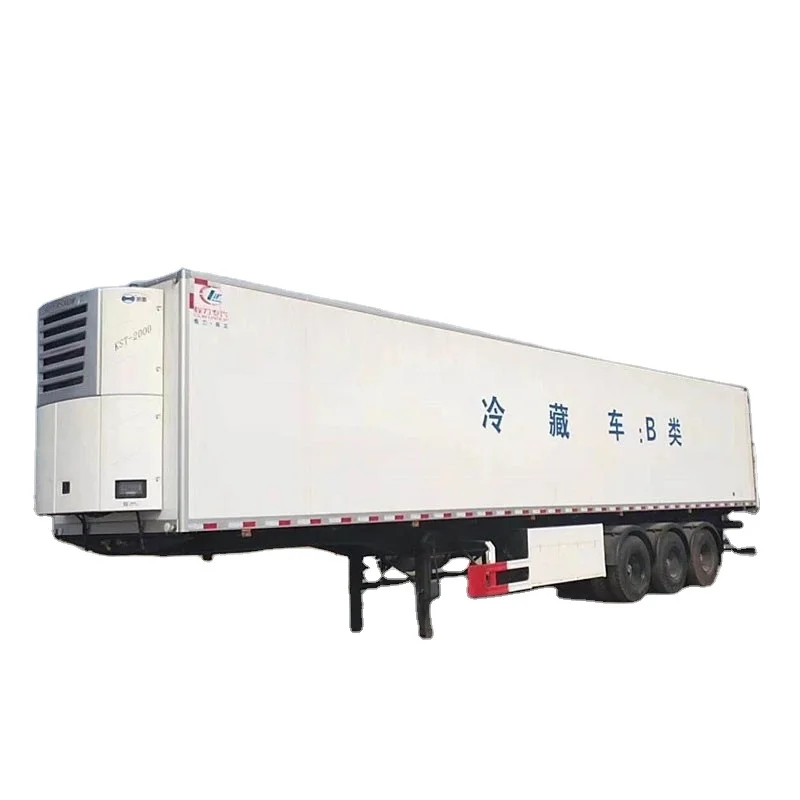
Para rutas interurbanas más largas u operaciones transfronterizas de cadena de frío, las configuraciones con semirremolque ofrecen una capacidad de carga significativamente mayor y resultan más adecuadas para operaciones prolongadas en autopista. Un semirremolque frigorífico de camión de 3 ejes también permite configuraciones especializadas —como rieles para ganchos de carne destinados a la suspensión de canales, lo cual no es posible en una carrocería rígida. El semirremolque frigorífico de camión de 3 ejes con configuración de ganchos para carne de CLW satisface esta necesidad de los operadores dedicados a la logística refrigerada de proteínas.
Muchos operadores subestiman la relación entre la configuración del chasis del camión frigorífico y el rendimiento del aislamiento de la carrocería. Una plataforma de chasis más pesada y rígida permite paneles de carrocería más gruesos, lo que mejora la retención de temperatura, especialmente relevante al transportar productos congelados en rutas largas en climas cálidos.
4. Configuración de zonas multi-temperatura para operaciones de camiones frigoríficos con carga mixta
Si su operación de distribución requiere distintos rangos de temperatura —por ejemplo, lácteos frescos (4 °C) junto con proteínas congeladas (-18 °C) entregadas al mismo destino—, un camión frigorífico de una sola zona obliga a una decisión costosa: realizar dos viajes separados o comprometer la temperatura del producto. Un camión frigorífico de múltiples zonas elimina esta limitación.
Los camiones frigoríficos de zonas de temperatura múltiple utilizan una pared divisoria con unidades evaporadoras independientes para mantener zonas de temperatura independientes dentro de un mismo cuerpo de carga. Esta configuración incrementa el costo inicial y requiere un mantenimiento más complejo, pero para operaciones con cargas mixtas puede reducir los requisitos de tamaño de la flota y el consumo de combustible por entrega.
Antes de especificar un camión frigorífico de zonas múltiples, evalúe con honestidad su mezcla real de cargas. En ciertos escenarios de distribución, un camión frigorífico de temperatura única combinado con contenedores térmicos aislados para productos refrigerados constituye una solución más sencilla y fácil de mantener —y con un costo total de propiedad menor— que un sistema de zonas múltiples que exige técnicos especializados para atender ambos circuitos de refrigeración.
5. Costos diarios de mantenimiento y costo total de propiedad para su camión frigorífico
El precio de compra de un camión frigorífico representa solo una parte de lo que realmente costará operarlo durante su vida útil. El mantenimiento de la unidad de refrigeración, el consumo de diésel (el motor de refrigeración funciona de forma independiente del motor de tracción en la mayoría de las configuraciones de camiones frigoríficos), el servicio del fluido del compresor y el reemplazo de las juntas del carro se acumulan como costos continuos significativos.
Principales variables de costo a evaluar antes de finalizar su decisión de compra de un camión frigorífico:
- Intervalos de servicio de la unidad de refrigeración: Las unidades de marcas principales suelen requerir mantenimiento programado cada 500–1.500 horas de funcionamiento; verifique la disponibilidad local de servicios y el costo estimado de la mano de obra en su base operativa principal de camiones frigoríficos.
- Consumo de combustible de la unidad de refrigeración: Un motor diésel independiente de refrigeración en un camión frigorífico suele consumir 1–3 litros por hora, dependiendo de la temperatura ambiente y del punto de ajuste; durante un período operativo de 5 años, esto incrementa notablemente el costo total de operación.
- Reemplazo de las juntas del carro: Las juntas de las puertas y las juntas de los paneles de acceso se degradan con el tiempo y son una causa frecuente de desviaciones térmicas en flotas antiguas de camiones frigoríficos; incluya el reemplazo de estas juntas en los presupuestos anuales de mantenimiento a partir del tercer año.
- Costos del tren motriz del chasis: Para unidades de camiones frigoríficos diésel Euro 6 que operen en mercados con infraestructura limitada de DEF (AdBlue), confirme la disponibilidad fiable del suministro de DEF antes de especificar vehículos Euro 6.
En un horizonte operativo de 5 a 7 años, el cálculo del costo total de propiedad suele modificar significativamente la clasificación de las opciones de camiones frigoríficos en comparación con el precio de compra únicamente. Los operadores que evalúan solamente el costo inicial suelen descubrir que precios más bajos al inicio se ven compensados por costos de servicio más altos, vidas útiles más cortas de componentes principales o disponibilidad limitada de piezas de repuesto para su camión frigorífico en la región donde operan.
Elegir el camión frigorífico adecuado para su operación de cadena de frío
El camión frigorífico adecuado para su operación es aquel que se ajusta más estrechamente a sus requisitos específicos de temperatura, perfil de ruta, mezcla de carga, infraestructura de mantenimiento y necesidades de cumplimiento de emisiones, no necesariamente la opción más equipada ni la más cara disponible.
Si su operación de cadena de frío abarca varias categorías de carga o mercados de exportación, colaborar con un proveedor capaz de configurar un camión frigorífico según sus especificaciones —incluyendo la selección de la unidad de refrigeración, el grosor del aislamiento, la tonelaje del chasis y la distribución de la carrocería— le otorga mayor control sobre el rendimiento operativo a largo plazo que adquirir unidades prefabricadas. CLW Special Trucks fabrica y exporta vehículos refrigerados a Asia, África, Sudamérica y Oceanía, con soporte de personalización para distintos entornos normativos y requisitos de carga.
Evalúe cada decisión de compra de camiones frigoríficos según las cinco dimensiones tratadas en esta guía. La inversión necesaria para definir correctamente las especificaciones en la fase de adquisición es considerablemente menor que el costo de modificar o sustituir camiones frigoríficos cuyas especificaciones no se adaptan a los requisitos operativos reales.